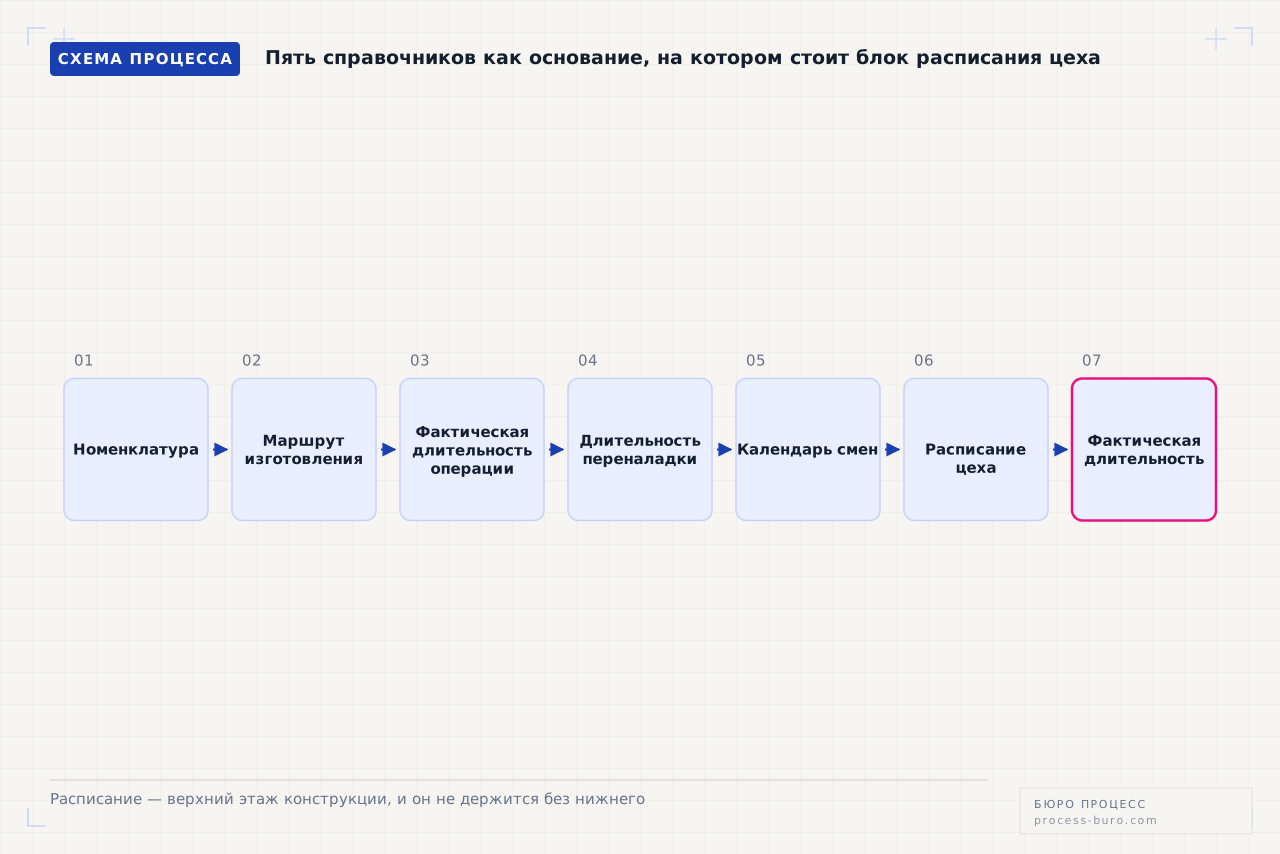
Реальное расписание цеха получается не из программы планирования, а из пяти справочников под ней: номенклатура, маршрут изготовления, фактическая длительность операции, длительность переналадки и календарь смен. Если хотя бы одного из них нет или он врёт, любая система выдаст красивый график, который развалится на второй день. Поэтому проект планирования начинается не с выбора софта, а с честного ответа на вопрос, какие из этих пяти данных у вас действительно есть.
Типичная стартовая ситуация выглядит так. Номенклатура есть, но одна и та же деталь заведена тремя строками. Маршруты есть у половины позиций. Длительность операции взята из техкарты, которую последний раз пересматривали при прошлом технологе. Переналадка не учтена вообще — считается, что станок переходит с изделия на изделие мгновенно. Календарь смен есть в голове начальника производства. На этих данных строится график в Excel, который живёт до первой поломки, а дальше цех работает по устному распоряжению мастера.
Ниже — разбор того, что нужно привести в порядок до внедрения, чем планирование по узкому месту отличается от полного расписания всех рабочих центров, как считать переналадку и во что обходится ручное перепланирование в модельном цехе на 12 станков в три смены. Все расчёты — модельные, с прозрачной арифметикой: их можно повторить на своих цифрах.
Почему график из Excel живёт до первой поломки
Excel-график — не плохая технология, а неверный инструмент для задачи. Он статичен: это фотография решения, принятого в понедельник утром. Производство динамично, и любое отклонение требует не правки одной ячейки, а пересчёта всей цепочки — потому что операции связаны маршрутом, а станки связаны очередью. Пересчитать вручную двенадцать дорожек с учётом маршрутов и переналадок — работа на три-четыре часа. Столько времени цех ждать не может, поэтому график не пересчитывают, а латают.
Латание выглядит так: мастер переставляет два заказа местами, потому что «этот горит», и никому об этом не сообщает. Через два дня выясняется, что переставленный заказ занял станок, на котором должна была идти операция для другого заказа, у которого срок ещё ближе. К концу недели график в файле и работа в цехе — два разных мира, и планировщик перестаёт вести файл вообще. Формально система планирования есть, фактически цехом управляет тот, кто громче требует.
Причина всегда одна из трёх, и все три относятся к данным, а не к программе. Первая: длительности операций взяты из нормативов, а не из факта, и график расходится с реальностью с первой же смены. Вторая: переналадка не заложена, поэтому план обещает мощность, которой нет. Третья: не записаны правила, по которым план меняется при срочном заказе и поломке, — а раз правила нет, каждое отклонение решается вручную и по-новому.
Пять данных, без которых расписания не существует
Минимальный набор для рабочего расписания — пять справочников. Их не обязательно доводить до идеала: достаточно закрыть ходовые позиции, которые дают 80 % загрузки. Но каждый из пяти должен существовать в виде данных, а не в виде опыта конкретного человека, иначе автоматизировать нечего.
| Данные | Что именно нужно | Где берётся | Что ломается без них |
|---|---|---|---|
| Номенклатура | Одна деталь — одна строка, одна единица измерения во всех документах | Ревизия справочника учётной системы, склейка дублей | План считает три разные позиции вместо одной, потребность и загрузка задваиваются |
| Маршрут изготовления | Последовательность операций с указанием оборудования и допустимых замен | Технолог плюс опрос мастеров: где реально делают, а не где написано | Система не знает, что за чем идёт, — расписание строить не из чего |
| Длительность операции | Фактическая, с разбросом между сменами, а не норматив из техкарты | Накопленные отметки выработки за 6–8 недель | График расходится с цехом с первой смены, срок заказа считается наугад |
| Длительность переналадки | Время перехода со сменой оснастки и зависимость от пары изделий | Хронометраж 20–30 переходов на ключевых станках | План завышает доступную мощность на 15–30 % |
| Календарь смен | Смены, выходные, плановые остановки, ППР, обеды, обучение | График работы цеха плюс план ремонтов | Заказы планируются на время, когда цех не работает |
Фактическую длительность операции нельзя купить вместе с системой планирования — она накапливается только из отметок выработки, а это отдельный проект на 6–8 недель до старта планирования. Подрядчик, который готов внедрять расписание на нормативах из техкарт, продаёт вам красивый интерфейс поверх выдуманных цифр. Как получить фактические длительности и какими способами их снимают, мы разбирали в статье о том, с чего начинать автоматизацию производства.
Переналадка: где исчезает 15 % мощности
Время между окончанием выпуска предыдущего изделия и выходом на годную деталь следующего: смена оснастки, подналадка, пробная деталь, контроль. Важно, что длительность зависит не от изделия, а от пары «что было — что стало»: переход между двумя близкими деталями может занять 10 минут, между дальними — полтора часа. Поэтому переналадка задаётся не одним числом в карточке, а матрицей переходов хотя бы по группам оснастки.
Модельный цех этой статьи: 12 станков, три смены по 8 часов, 21 рабочий день в месяц. Номинальный фонд — 6 048 станко-часов. Производство мелкосерийное: на каждом станке в среднем четыре запуска партии в сутки, средняя переналадка — 55 минут. Дальше простая арифметика, которую стоит проделать на своих числах до любого разговора с подрядчиком.
Эти 924 часа не теряются одномоментно и потому не бросаются в глаза. Они превращаются в хроническое отставание: каждый месяц в план заводится работ примерно на 900 станко-часов больше, чем цех может выполнить, разница переносится на следующий месяц, очередь растёт, сроки сдвигаются. Через полгода начальник производства уверенно говорит, что «мощности не хватает», хотя не хватает не мощности, а честного плана.
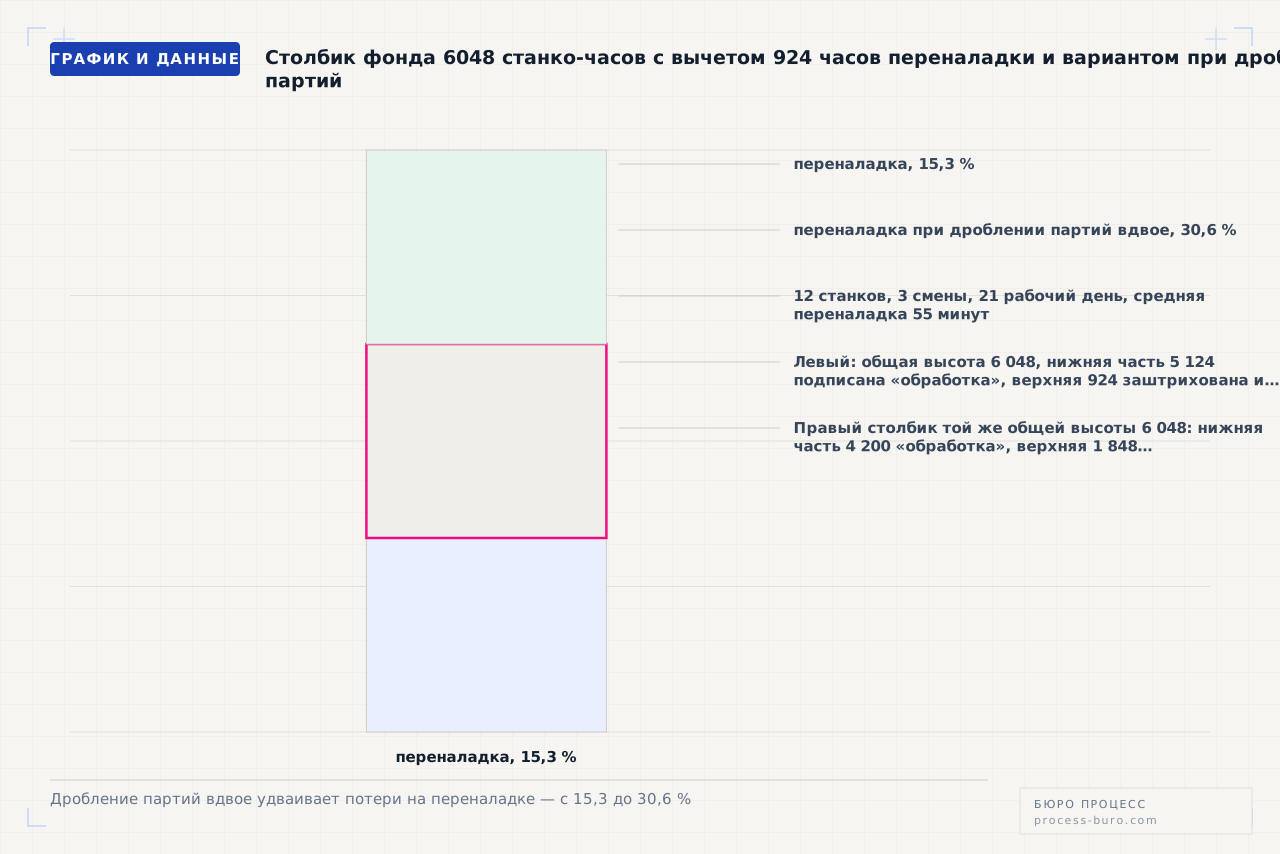
Второй столбик на схеме объясняет, почему планирование и размер партии — один вопрос, а не два. Каждое дробление партии ради срочного заказа добавляет переналадку. Если система не видит переналадку как отдельную величину, она не может показать эту цену: дробление выглядит бесплатным решением, а расплата приходит в конце месяца в виде общего отставания. Планирование, которое учитывает матрицу переходов, наоборот, само собирает похожие изделия в один запуск — это и есть основной источник эффекта, а не «красивый график».
Узкое место против полного расписания
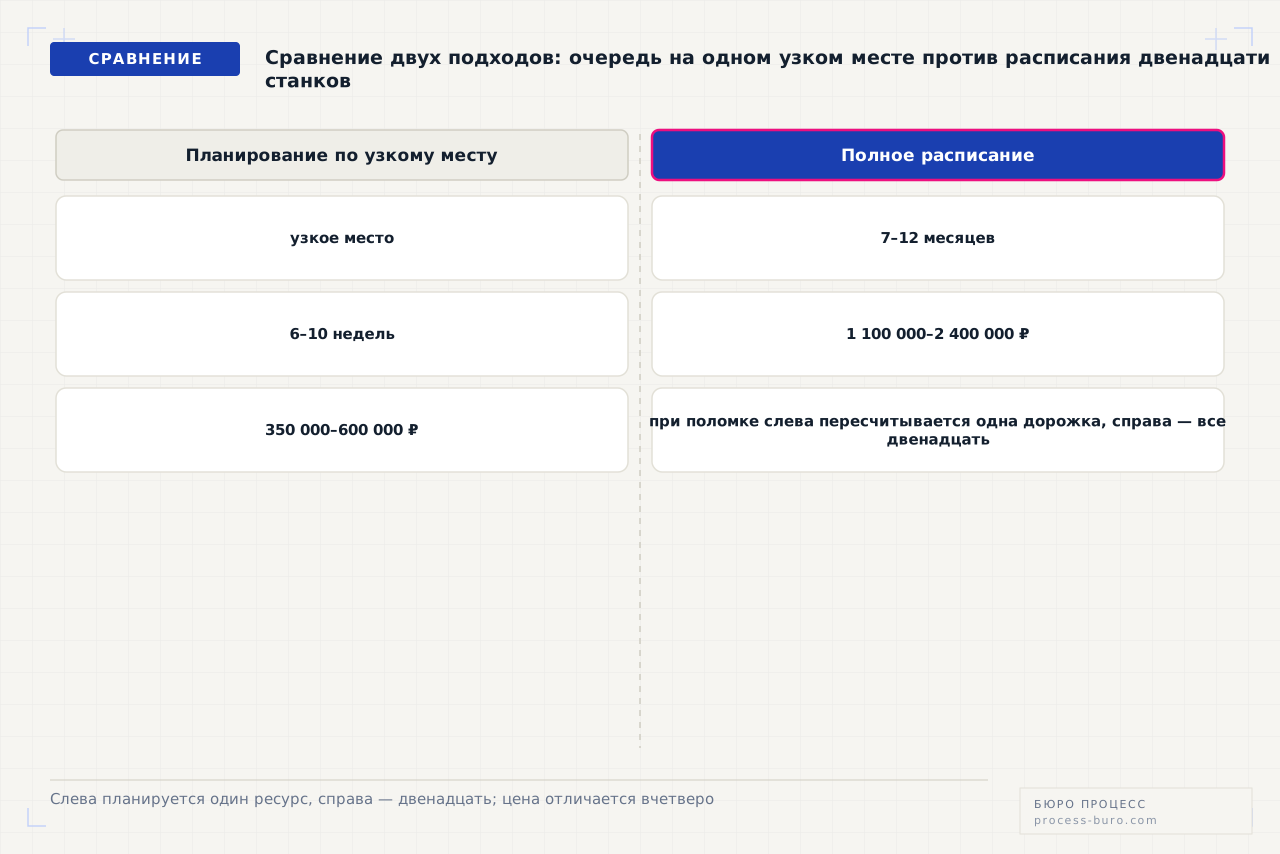
Есть два принципиально разных подхода, и разница между ними — примерно в четыре раза по деньгам и в пять раз по срокам. Планирование по узкому месту строит очередь на один-два ресурса-ограничителя, а остальные участки подстраиваются под них. Полное расписание рассчитывает каждую операцию на каждом станке. Второе выглядит правильнее и продаётся дороже, но среднему производству обычно не нужно и чаще всего не приживается.
| Параметр | Планирование по узкому месту | Полное расписание рабочих центров |
|---|---|---|
| Что планируется | Очередь на 1–2 ресурса-ограничителя, остальное подстраивается | Каждая операция на каждом станке с точностью до минут |
| Требуемые данные | Длительности и переналадки на узком месте, маршруты, календарь | Длительности по всем операциям, оснастка, персонал, межоперационный транспорт |
| Срок внедрения | 6–10 недель | 7–12 месяцев |
| Порядок цены | 350 000–600 000 ₽ | 1 100 000–2 400 000 ₽ |
| Поведение при поломке | Пересчитывается очередь одного ресурса, остальное не трогается | Обесценивается всё расписание, пересчёт полный |
| Кто ведёт после запуска | Начальник производства, 20–30 минут в день | Выделенный планировщик или служба планирования |
| Когда оправдано | 1–2 передела, до 30 рабочих центров, узкое место стабильно | Много переделов, жёсткие межцеховые связи, серийность, филиалы |
Практический признак, по которому выбирают подход: посмотрите, где месяцами стоит очередь. Если в цехе есть один участок, перед которым всегда лежит незавершёнка, — это узкое место, и планировать надо его. Если очередь каждую неделю переезжает с участка на участок, узкого места нет, а есть неравномерный портфель заказов, и полное расписание эту проблему не решит: оно её только красиво отобразит. В этом случае деньги лучше вложить в обеспечение материалами и в мониторинг простоев — обе задачи дешевле и дают эффект раньше.
Правила перепланирования: срочный заказ и поломка
Самая недооценённая часть проекта. Система планирования умеет пересчитывать расписание, но не умеет решать, что важнее: срочный заказ постоянного клиента или заказ, у которого штраф за просрочку. Это решение принимает человек, и его надо записать правилами до внедрения, иначе система будет ежедневно выдавать варианты, которые никто не утверждает.
- 1Правило приоритета
Чем определяется очерёдность при конфликте: датой отгрузки, суммой штрафа, категорией клиента или маржинальностью. Одно правило, а не четыре, и оно должно быть записано в документе, который подписал директор. В модельном цехе таких конфликтов 3–5 в месяц — этого достаточно, чтобы без правила система превратилась в предмет спора.
- 2Правило заморозки
Горизонт, внутри которого план не меняется ни при каких обстоятельствах: обычно текущая смена и первые часы следующей. Без заморозки перепланирование доходит до цеха позже, чем рабочий успевает начать операцию, и данные о выработке перестают сходиться с планом.
- 3Правило поломки
Что делает система, когда станок ушёл в ремонт: переносит операции на дублирующее оборудование по списку допустимых замен, сдвигает сроки или останавливает цепочку и требует решения человека. Список допустимых замен — часть маршрута, и его собирают вместе с технологом на этапе подготовки данных.
- 4Правило срочной вставки
Кто имеет право поставить заказ вне очереди и что происходит со сдвинутыми заказами: автоматический пересчёт сроков и уведомление менеджеру. Если сдвиг не возвращается в продажи, менеджер продолжает называть клиенту старую дату, и претензия придёт всё равно.
- 5Правило дробления
Можно ли делить партию, чтобы ускорить срочный заказ, и до какого минимального размера. Здесь всплывает цена переналадки: дробление партии добавляет переход, а каждый переход — это 55 минут в модельном цехе. Правило должно называть предел явно, иначе дробление станет ежедневной практикой.
Пять правил выше — это полторы страницы текста, которые согласуются между производством, продажами и директором за две-три встречи. Если их не написать, они всё равно появятся — но в виде настроек, которые подрядчик придумает сам, и обнаружатся через полгода как «система неправильно планирует». Требуйте, чтобы правила перепланирования были отдельным приложением к техническому заданию.
Сколько стоит ручное перепланирование
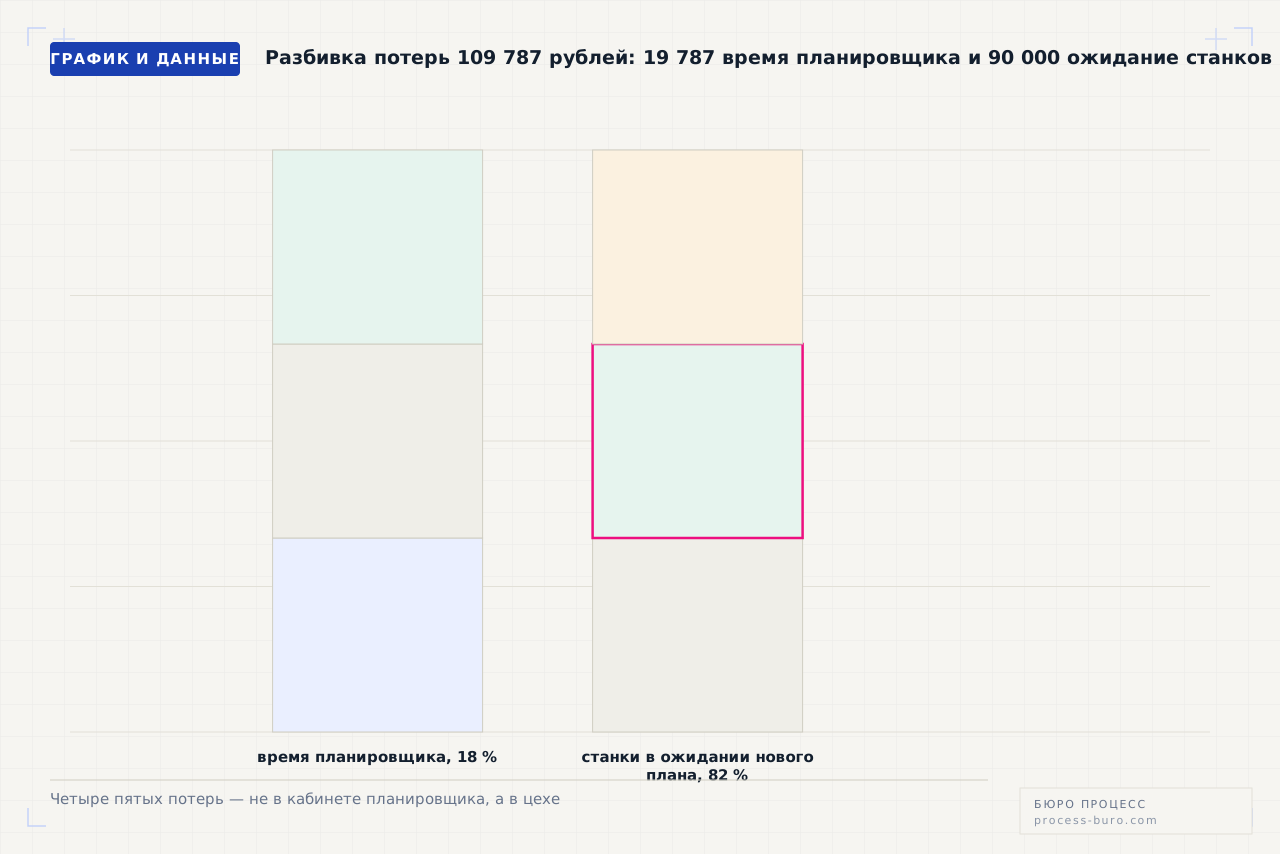
Теперь деньги. В модельном цехе на 12 станков расписание ведёт планировщик с окладом 95 000 ₽ — полная стоимость его часа со взносами и накладными составляет 1 060 ₽ при 146 отработанных часах в месяц. Событий, требующих пересчёта, набирается 11 в месяц: поломки, срочные вставки, невыходы, срывы поставки материала. Из них 4 требуют полного пересчёта по 3,5 часа, остальные 7 закрываются частичной правкой по 40 минут. Вклад на покрытие станко-часа принят равным 900 ₽ — это выручка минус материалы и сдельная оплата, делённая на занятые станко-часы.
Соотношение в этом расчёте важнее итоговой суммы. Время планировщика — 18,7 часа в месяц, то есть 18 % от общей потери. Остальные 82 % — это станки, которые стоят в ожидании нового плана: событие произошло в 10 утра, планировщик освободился к обеду, новое расписание дошло до мастера к трём часам дня, и всё это время часть цеха работала по устаревшему заданию или не работала вовсе. Именно поэтому обоснование проекта через «освободим планировщика» звучит неубедительно: освобождение планировщика стоит меньше 20 000 ₽ в месяц и никакой проект не окупает.
Что меняет автоматический пересчёт. Время планировщика сокращается с 18,7 до 4 часов в месяц — он не строит расписание, а проверяет и утверждает предложенный вариант: экономия 15 582 ₽. Лаг между событием и новым планом сокращается с часов до минут, но не до нуля: материал всё равно надо привезти, а рабочего — предупредить. Реалистичная доля — 60 % от 90 000 ₽, то есть 54 000 ₽. Итого 69 582 ₽ в месяц. При вложении около 420 000 ₽ в планирование по узкому месту это окупаемость за 6 месяцев — в рамках типичного для верно выбранного процесса срока в 3–6 месяцев, но ближе к его верхней границе.
Обратите внимание, чего в расчёте нет. В нём нет роста выпуска: планирование не добавляет мощности, оно перестаёт её обещать сверх реальной. Нет сокращения персонала: планировщик остаётся, у него меняется работа. Нет снижения брака — это отдельная задача с отдельной экономикой, которую мы разбираем в материале про учёт брака. Если в присланном вам коммерческом предложении экономия от планирования складывается из этих трёх строк, попросите показать арифметику каждой.
Чек-лист готовности: восемь вопросов
Эти восемь вопросов производство должно закрыть до старта проекта. Ответ «нет» на любой из первых пяти означает не отказ от планирования, а дополнительный этап подготовки данных перед ним — от двух недель до двух месяцев. Ответ «нет» на любой из последних трёх означает, что систему запустят, а пользоваться ею не будут.
- 1Есть ли справочник номенклатуры, в котором одна деталь — одна строка? Дубли и разные написания одной позиции ломают расчёт загрузки раньше, чем начнётся планирование.
- 2Одна ли единица измерения у позиции во всех документах? Штуки в цехе и килограммы в закупках — классический источник расхождения плана и факта.
- 3Есть ли записанный маршрут изготовления хотя бы у позиций, дающих 80 % загрузки? Не обязательно у всех — обязательно у ходовых.
- 4Известна ли фактическая длительность операций или в системе стоят нормативы из техкарт? Если второе — сначала два месяца сбора отметок, потом планирование.
- 5Записана ли где-нибудь длительность переналадки и от чего она зависит? Достаточно хронометража 20–30 переходов на ключевых станках.
- 6Есть ли календарь смен с выходными, обедами, плановыми остановками и ППР? Без него система будет планировать заказы на нерабочее время.
- 7Кто принимает решение при конфликте двух срочных заказов и записано ли правило? Если решает тот, кто громче требует, система планирования ничего не изменит.
- 8Кто и когда вводит факт выполнения — в момент операции или в конце смены по памяти? Данные, введённые по памяти, дают расписание, которое расходится с цехом на следующий же день.
Когда планировать не надо
Планирование загрузки окупается не везде. Есть пять ситуаций, в которых мы сами советуем не начинать этот проект и потратить деньги на что-то другое.
- Нет фактических длительностей. Это главный стоп-фактор: планировать не из чего. Сначала учёт выработки и 6–8 недель накопления отметок, потом расписание — обратный порядок гарантированно даёт систему, которой не верят.
- Загрузка ниже 60 % фонда. Очередь короткая, узкого места нет, заказы и так проходят вовремя. Расписание здесь ничего не ускорит, а деньги лучше вложить в продажи.
- Один-два станка или линия без ветвлений. Когда маршрут у всех изделий одинаковый и оборудование не выбирается, расписание вырождается в очередь, которую видно на доске.
- Позаказное производство с уникальным маршрутом каждый раз. Проектная работа, где каждое изделие разрабатывается заново, планируется не по операциям, а по этапам — это другая задача и другой инструмент.
- Узкое место находится вне цеха. Если заказы стоят из-за отсутствия материала или незавершённой конструкторской документации, идеальное расписание покажет ту же очередь. Начинать надо с обеспечения производства материалами, а планирование добавлять после.
И последнее. Планирование — не первый шаг производственной автоматизации, а второй или третий. Первый — научиться получать достоверные данные о том, что происходит в цехе: сколько на самом деле длится операция, сколько времени уходит на переналадку, когда станок стоит и почему. Пока этих данных нет, любая система планирования будет пересчитывать выдуманные цифры быстро и красиво.
Расписание не создаёт мощность. Оно всего лишь перестаёт обещать ту, которой нет.